以下是:漳州市南靖县数控编程培训数控培训品质商家的产品参数
| 产品参数 |
|---|
| 产品价格 | 面议/个 |
|---|
| 发货期限 | 随到随学 |
|---|
| 供货总量 | 9999 |
|---|
| 运费说明 | 包邮 |
|---|
| 小起订 | 1 |
|---|
| 产品产地 | 石家庄+ |
|---|
| 加工定制 | 是 |
|---|
| 河北德玛数控培训 | 包教会 |
|---|
| 河北德玛数控培训 | 学会为止 |
|---|
| 河北德玛数控培训 | 自办工厂 |
|---|
| 河北数控数控培训 | 边学边练 真机实践 |
|---|
| 范围 | 数控编程培训数控培训品质商家服务网络覆盖福建省、漳州市、南靖县、芗城区、龙文区、云霄县、漳浦县、诏安县、长泰区、东山县、平和县、华安县、龙海区等区域。 |
|---|
以下是:漳州市南靖县数控编程培训数控培训品质商家的图文视频
【德玛】为您提供
东山数控编程学徒、
平和UG拆电极培训、
华安加工中心编程岗位等多元产品与服务。
数控编程培训数控培训品质商家_
德玛科技信息(漳州市南靖县校区),固定电话:
【13833466981】,移动电话:
【13833466981】,联系人:
李老师,漳州市南靖县城铁轨道职业技工学校。 福建省,漳州市,南靖县 南靖县,意为“南方之静”,以兆吉祥。元至治二年(1322年),析龙溪、龙岩、漳浦3县交界地域置南胜县。至正十六年(1356年),改名南靖县。正德十三年(1518年),划清宁、新安2里共12图置平和县。1985年,龙溪地区改为漳州市,南靖属之。是台湾同胞主要祖籍地和福建省侨乡之一,闽西南革命根据地和中央苏区革命根据地组成部分。
一分钟的时间,对于了解我们的数控编程培训数控培训品质商家产品来说足够了。从产品的外观到内在,从功能到性能,视频将为您展现产品的每一个细节和特性。
以下是:漳州南靖数控编程培训数控培训品质商家的图文介绍

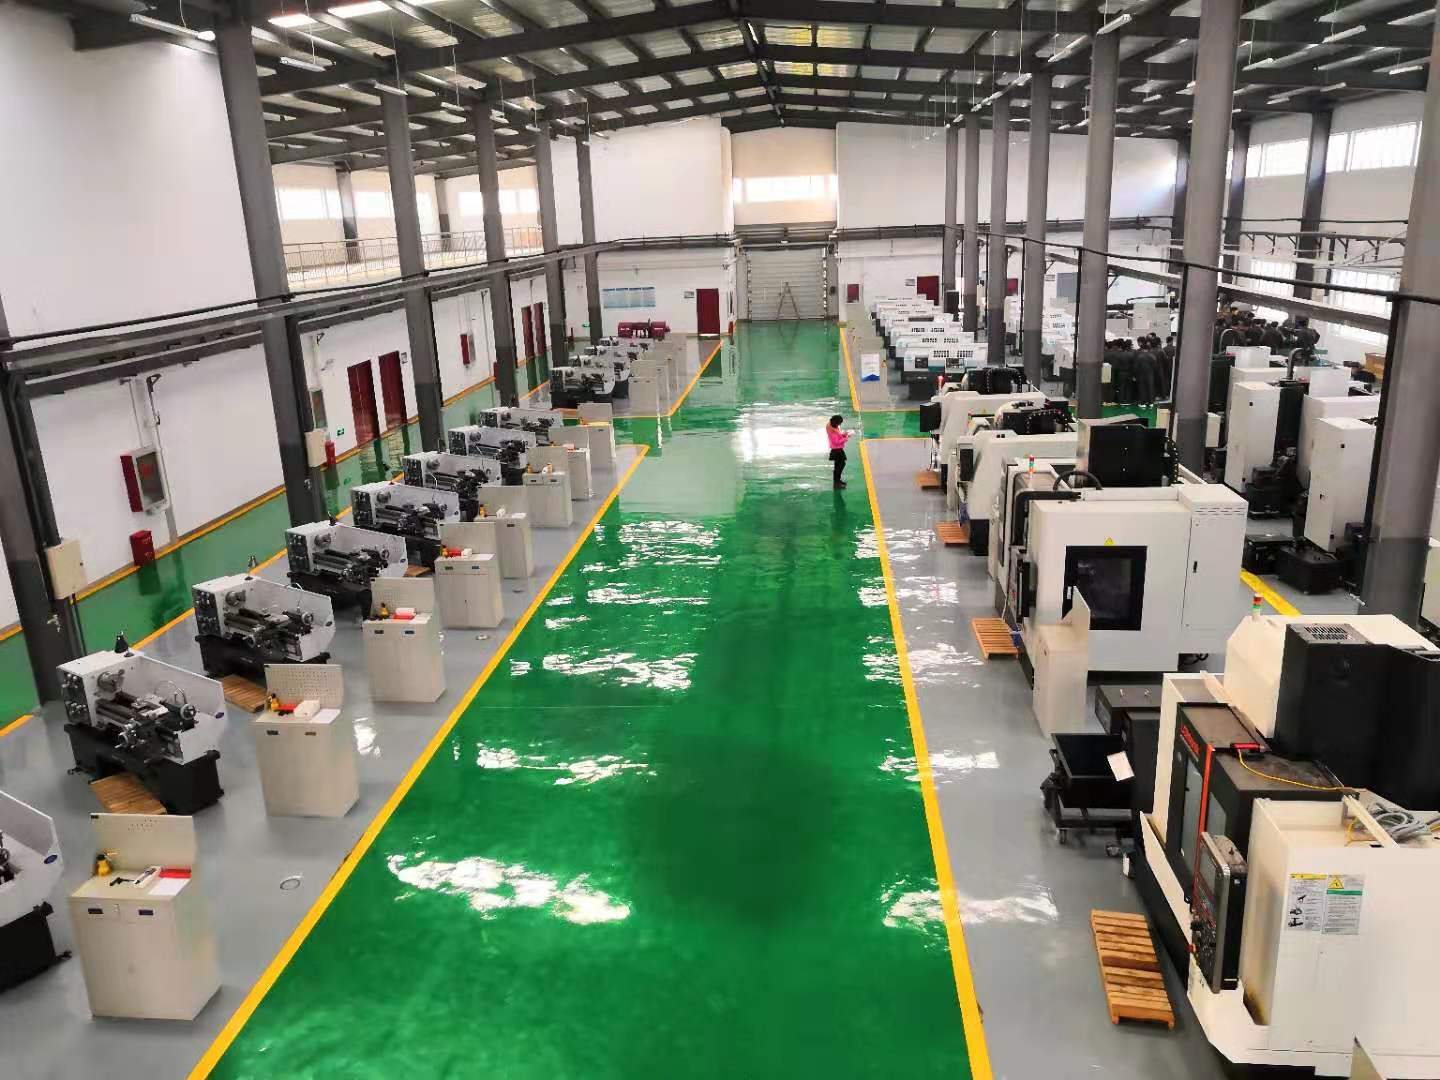
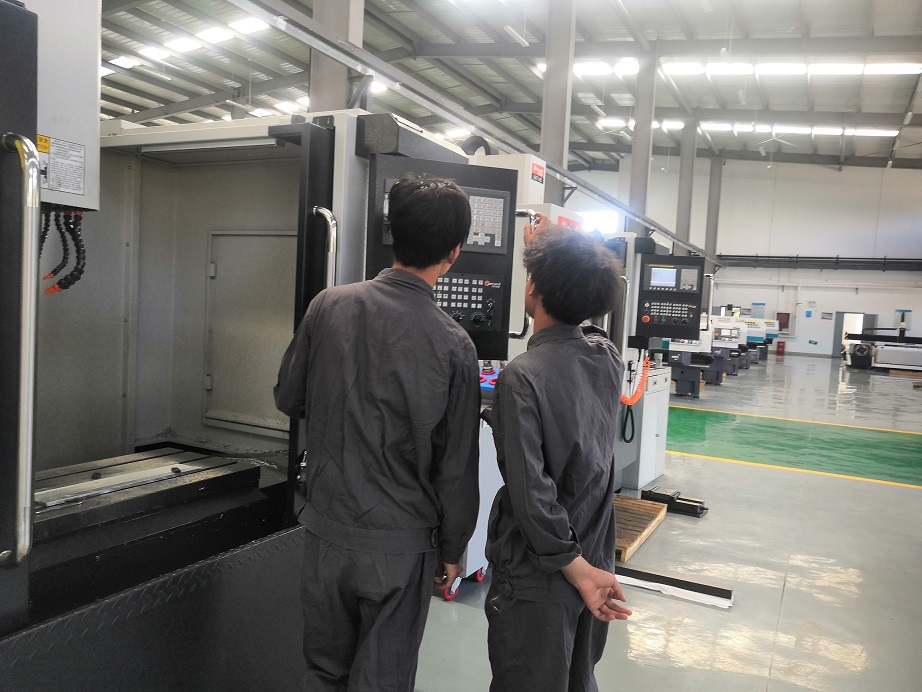
德玛科技信息(漳州市南靖县校区)是专门从事 Mastercam编程培训、数控加工中心培训、ug数控培训、数控车工培训、数控技术短期培训、ug五轴编程培训的生产厂家,加强品质的管理是提高产品市场占有率的前条件,我们不断以系统、正规化的品质管理体系作为坚强的后盾,使企业实力向更高目标迈进。因而,我们严格贯彻ISO9001质量管理体系,即加强了企业的综合实力,又对塑立统一的企业形象起到了举足轻重的作用。
凝聚精神,体现品质内涵!
我们坚持“和谐、谦学、务实、创新”的企业使命,改变一切不适应市场发展趋势的经营观念与行为习惯,进一步激发团队的激情与组织的活力,充分发挥我们的创新能力,不断超越自我,创造一种蓬勃发展的动力之源,以快速自身的整体竞争力。
我们相信:在“合作发展、共同提高”的基础上,我们全体员工将以饱满的工作热情、创新的工作思维和务实的工作做法,团结一致,奋勇拼搏一定能够在经济舞台上达到既定目标,并与所有的合作伙伴共同发展。


河北德玛数控编程培训学校整理工艺步骤:对于螺纹孔的加工采用钻导引孔→→钻孔→倒角→攻螺纹的工序进行加工。先用中心钻在孔的中心位置钻出引导孔,命心钻刀具号为T12;再用Φ8mm钻头钻盲孔,钻头刀具号为T13;再进行倒角,倒角刀刀具号为T14;用绅锥对孔位进行攻螺纹.丝锥刀具号为T15。加工前设定好各把刀具的长度补偿值到机床的相应刀具长度补正OFFSET。 程序编制: 主程序: 00097 G54G90G0X0Y0; T12M6; S1800M3M8; G43H12Z50.; M98P0197; T13M6; S800M3M8; G43H13Z50.; M98P0297; T14M6; S500M3M8; G43H14Z50.; M98P0397; T15M6; S200M3M8; G43H15Z50.; M98P0497; M05; M30; 点中心子程序: 00197 G81X60.Y0R1.Z-3.F60; M98P1197; M99; 钻孔子程序: 00297 G83X60.Y0R1.Z-20.Q5.F50; M98P1197; M99; 倒角子程序: 00397 G81X60.YOR1.Z-6.F60; M98P1197; M99; 攻螺纹子程序: 00497 G84X60.Y0R1.Z-15.F10; M98P1197; M99; 孔位的子程序: 01197 X30.Y51.962; X-30.Y51.962; X-60.Y0.; X-30.Y-51.962; X30.Y-51.962; M99; 关键词:孔加工,攻螺纹G84 技术要点:攻螺纹指令G84,在攻螺纹加工中,进给时主轴反转;退出时主轴反转; 左旋螺纹指令G74,在攻螺纹加工中,进给时主轴反转,退出时主轴正转。 攻螺纹的指令格式与钻孔G81相似。 提示:执行攻螺纹指令(G84/G74)时,主轴的转向由系统自动启动。 技巧:利用数控加工中心进行孔的加工时,对于同一组点进行多项加工,如小心钻定位孔加工、钻孔加工、攻螺纹加工。可以利用调用子程序的方式将点位作为一个子程序,在孔加工中调用即可,而无需在每一项加工中输入点的坐标位置。 警告:在攻螺纹过程要求主轴转速与进给成严格的比例关系,因此,编程时要求根据主轴的转速汁算进给率,而且在加工过程中也不能对主轴转速和进给作调整。 个人观点:加工中心用于孔系加工是常用的一种用途。加工中心编程时可以调用子程序,用子程序指定一段加工,而在主程序中写清主要步骤,在编制程序时可以按所使用的刀具、加工特性编成一系列的子程序。


河北德玛数控编程培训学校整理快速入门数控加工中心编程的方法 数控加工中心的综合加工能力较强,工件一次装夹后能完成较多的加工内容,加工精度较高,就中等加工难度的批量工件,其效率是普通设备的5~10倍,特别是它能完成许多普通设备不能完成的加工,对形状较复杂,精度要求高的单件加工或中小批量多品种生产更为适用。下面是小编整理的快速入门数控加工中心编程的方法介绍,大家一起来看看吧。 一、编程入门 概念一、指令分组:将功能类似的指令分成一组,同一组的G代码不能同时出现在同一行程序段里。 概念二、程序段程序段是程序的基本组成部分,程序段由不同的指令组合而成。以下是我们学校在授课过程中必须要讲的指令,了解编程的基本方法后,掌握这些指令你就能进行编程了。 概念三、常用指令类型指令的格式为英文字母+数字构成。 如G54G_X_Y_Z_F_S_T_M_ G_G代码 X_Y_Z_机床的直线轴 F_进给速度 S_主转转速 T_刀具指令 M_辅助功能 常用的M代码 M3主转正转 M4主转反转 M5主转停转 如:M3S600主轴正转,转速600r/min M06换刀指令 如T1M06就是换一号刀 以下重点讲G代码01组G代码用于控制刀具的运动。 G00快速点定位G00X_Y_Z_; 刀具以快速度移动至以值指令(G90)或增量值指令(G91)所指定的工件坐标系中的位置,移动速度由机床参数所指定。 G01直线插补G01X_Y_Z_F_ G02顺时针圆弧插补指令格式:G02X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F G03逆时针圆弧插补指令格式:G03X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F_ X_Y_Z_圆弧的终点坐标 R_圆弧的半径 I_圆弧的终点相对于刀具所在位置 X向的位置 J_圆弧的终点相对于刀具所在位置 Y向的位置 K_圆弧的终点相对于刀具所在位置 Z向的位置 F_进行速度 F的定义方式有两种:G94每分钟进给(刀具每分钟移动速度mm/min)/G95每转进给(主轴每旋转一转刀具移动的距离mm/r) G代码刀具的长度补偿G43长度补偿指令 如G43H01在换刀点刀尖到工件Z向零点的距离为H01,什么是H01? H01就是偏置值,也就是我将刀尖到工件Z向零面的距离写在偏置表里的H01处。 G54号工件坐标系,我们将工件零点的位置,写到坐标系列表中。 G54只是列表中常用的位置。其他的还有G55G56G57G58G59等等,他们的意义和G54相同。 打孔、镗孔、铰孔时用的G代码。 G81格式为G81X_Y_Z_R_F_; X_Y_孔位坐标(也就是孔的位置) Z_孔的深度 R_高底,也就是高具移动到什么位置时开始进给运动? F_进给速度。 G80固定循环结束 代码还有很多,G81G83G84G85G86G87G73G74G76等等。每个一指令的动作都不太一样,但掌握一个了,其它的看一下说明也就明白了。就是G84和G76稍有点复杂,有明白的地方可以提问,有时间帮你们在线答疑。


河北德玛数控编程培训学校整理首先,常用的G代码,M代码都要懂得。 其次,关于常用的钻孔固定循环格式要知道。 G81钻孔加工循环指令格式为:G98G81X__Y__Z__R__F__(X,Y为孔的位置、Z为孔的SHEGNDU,F为进给速度,R为参考平面的高度) G83钻孔加工循环指令格式为:G98G83X__Y__Z__R__Q__F__(Q为深孔钻每一次的钻深,其他和G81一样) G84右螺纹加工循环指令格式为:G98G84X__Y__Z__R__F__编程时要求根据主轴转速计算进给速度,进给速度F=主轴转速螺纹螺距,其余各参数的意义同G81。使用G84攻螺纹进给时主轴正转,退出时主轴反转。与钻孔加工不同的是攻螺纹结束后的返回过程不是快速运动,而是以进给速度反转退出。 G76镗孔加工循环指令格式为:G98G76X__Y__Z__R__P__Q__F__G76在孔底有三个动作:进给暂停、主轴准停(定向停止)、DAOJU沿刀尖的反向偏移Q值,然后快速退出。这样保证DAOJU不划伤孔的表面。P为暂停时间(ms),Q为偏移值。 举几个例子 钻孔 M6T1(点孔) G0G90G54X0.Y0.M3S1200 G43H1Z50.M8 G98G81Z-2.R2.F80. G80 M5 G91G28Z0.M9 G28Y0. M01 M6T2(钻孔) G0G90G54X0.Y0.M3S800 G43H2Z50.M8 G98G83Z-20.R2.Q2.F80. G80 M5 G91G28Z0.M9 G28Y0. M30 铣孔 G0G90G54X0.Y0.M3S1200 G43H1Z50.M8 G0Z5. G1Z-10.F100. G41D1X52.5 G3I-52.5 G1G40X0.Y0. G0Z5. Z50. M5 G91G28Z0.M9 G28Y0. M30. 移动坐标原点 G0G90G10P0L2X30.Y-20. G0G90G54X0Y0M3S500 G43H1Z50.M8 Z5. G1Z2.F1000. Z-10.F30. G41D1X8.5 G3I-8.5 G40G1X0Y0 G0Z50. G0G90G10P0L2X0.Y0. M5 G91G28Z0.M9 G28Y0.


您是想要在漳州市南靖县采购高质量的数控编程培训数控培训品质商家产品吗?德玛科技信息(漳州市南靖县校区)是您的不二之选!我们致力于提供品质保证、价格优惠的数控编程培训数控培训品质商家产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:李老师-【13833466981】,地址:《漳州市南靖县城铁轨道职业技工学校》。